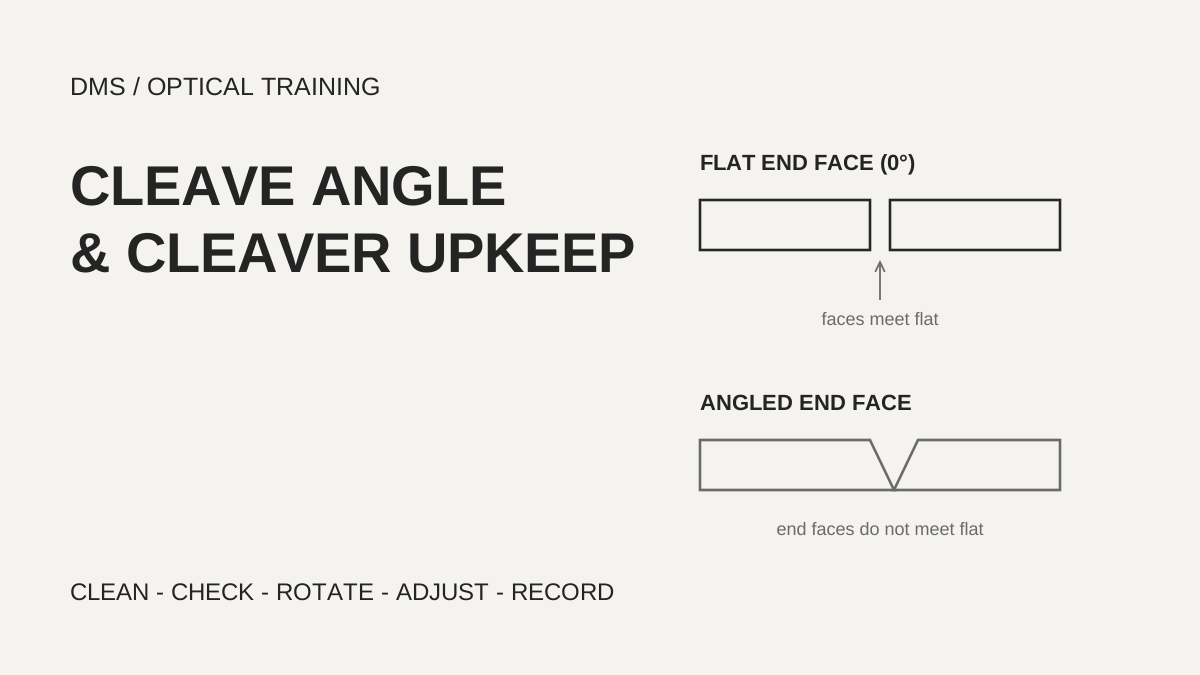
융착 전 클리브(cleave, 광섬유 절단) 각도는 문서마다 말하는 한도가 다르므로, 먼저 쓰는 융착기와 클리버의 제조사 기준을 확인하고 그 안에서 판단해야 합니다. ITU-T L.12는 단심 융착의 끝면 각도를 보통 1° 미만으로 보고, 한 제조사 자료는 2° 미만이면 현장 융착 손실이 허용 범위에 든다고 설명하며, 클리버 제조사는 자기 장비에 0.5° 이하를 요구합니다. 큰 각도 경고가 반복되면 값을 탓하기 전에 클램프 패드·앤빌·블레이드를 청소하고, 그래도 안 되면 블레이드 위치와 높이를 순서대로 조정합니다.
2026년 10월 25일 확인한 표준 문서와 제조사 자료 기준입니다.
학습 목표
-
문서마다 다른 클리브 각도 기준을 적용 범위와 함께 구분합니다.
-
큰 클리브 각도 경고가 나올 때 청소, 확인, 블레이드 위치, 블레이드 높이의 순서로 점검합니다.
-
클리브가 좋아도 융착 손실이 낮다고 확정하지 않고, 다른 원인과 측정 조건을 함께 봅니다.
클리브 각도는 몇 도까지 괜찮습니까?
정답은 한 숫자가 아니라 쓰는 장비와 문서가 정한 범위입니다. ITU-T L.12(2000년 5월)는 융착 접속에서 끝면 각도가 단심은 보통 수직에서 1° 미만, 리본은 섬유 종류에 따라 3° 내지 4° 미만이어야 만족스러운 접속이 된다고 적습니다. 같은 문서는 끝면이 거울처럼 매끈해야 하고 칩이나 거친 면이 없어야 한다고 함께 요구합니다. 각도 숫자와 끝면 모양을 따로 보지 않고 같이 보라는 뜻입니다.
다른 자료는 더 넓거나 더 좁은 값을 말합니다. 광섬유 제조사 STL의 접속 손실 응용 노트는 끝면 각도가 2° 미만이면 현장 융착 손실이 보통 허용 범위에 들고, 잘 관리된 클리버의 전형적인 각도는 0.5° 안팎이라고 설명합니다. Greenlee의 910CL 클리버 설명서는 후속 융착 손실이 규격을 만족하려면 모든 클리브가 0.5° 미만이어야 한다고 적고, 사양표에도 클리브 각도 0.5° 이하를 제시합니다. 앞의 두 문서는 일반 설명이고, Greenlee 값은 그 회사의 클리버와 융착기 조합에 대한 요구입니다.
 문서별 클리브 각도 기준은 적용 범위가 서로 다르다원본 전체 보기
그래서 현장에서는 가장 좁은 값을 그대로 따르지도, 가장 넓은 값을 골라 쓰지도 않습니다. 융착기가 표시하는 클리브 각도와 경고 기준은 그 융착기 제조사 설정을 따르고, 프로젝트 시방서나 납품 기준이 따로 있으면 그것이 우선합니다. 이 교안의 숫자는 판독 기준을 비교하기 위한 예이며, 어느 장비에도 그대로 적용하는 한도가 아닙니다.
표가 넓으면 좌우로 스크롤하여 확인하세요.
| 문서 | 말하는 범위 | 적용 대상 |
|---|---|---|
| ITU-T L.12 (2000-05) | 단심 1° 미만, 리본 3–4° 미만 | 융착 접속 일반 |
| STL 접속 손실 응용 노트 | 2° 미만이면 허용, 관리된 클리버 약 0.5° | 현장 융착 일반 설명 |
| Greenlee 910CL 설명서 (2014) | 0.5° 미만 | 해당 클리버와 910FS 융착기 |
-
기준은 문서마다 다르며 적용 대상이 다릅니다
-
융착기 제조사 설정과 프로젝트 시방서가 우선합니다
-
각도와 끝면 모양을 함께 봅니다
큰 클리브 각도 경고가 나오면 먼저 무엇을 합니까?
먼저 클리버를 청소합니다. Fujikura는 CT50 클리버의 클램프 패드, 앤빌, 클리버 블레이드를 사용할 때마다 청소하라고 권고합니다. 큰 클리브 각도 오류, 나쁜 클리브 각도 오류가 나타나거나 섬유가 잘리지 않을 때도 청소하라고 적습니다. 먼지는 섬유를 제대로 잡지 못하게 할 뿐 아니라 나쁜 절단의 원인이 된다는 설명입니다.
청소 방법도 구체적입니다. 레버를 끝까지 올려 알코올을 적신 면봉으로 위쪽과 아래쪽 클램프 패드를 닦고, 앤빌도 같은 방식으로 닦습니다. 블레이드는 레버를 닫은 상태에서 옆에서 닦으며, 날 끝은 만지지 않습니다. ITU-T L.12도 같은 취지로 클리버는 깨끗하고 적절히 조정되어 있어야 하며, 더러운 클램프 패드는 섬유가 엉뚱한 곳에서 부러지거나 완성된 접속의 강도를 떨어뜨리는 흠을 만들 수 있다고 적습니다. Greenlee도 고무 압착부와 섬유 안내 홈에 먼지와 섬유 조각이 없게 하고 이소프로필 알코올과 보풀 없는 막대로 닦으라고 안내합니다.
청소가 끝나면 바로 현장 접속으로 돌아가지 않습니다. Fujikura는 청소 뒤 융착기에서 몇 번 절단 결과를 확인해 큰 클리브 각도, 칩이 난 끝, 립(lip, 가장자리가 튀어나온 면)이 없는지 보라고 적습니다. 결과가 여전히 나쁘면 블레이드 위치를 돌리거나 블레이드 높이를 바꾸라는 순서입니다. 청소가 첫 단계이고, 위치 회전과 높이 조정이 그 다음이라는 점이 핵심입니다.
 큰 클리브 각도 경고에서 시작하는 점검 순서원본 전체 보기
-
사용 전마다 패드·앤빌·블레이드를 닦습니다
-
날 끝은 만지지 않고 옆에서 닦습니다
-
청소 뒤 몇 번 절단해 결과를 확인합니다
끝면 모양은 어떻게 읽습니까?
각도만으로는 불량 원인을 알기 어렵고 끝면 모양이 단서가 됩니다. Greenlee 910CL 설명서의 문제 해결표는 증상마다 원인과 조치를 짝지어 적습니다. 섬유가 잘리지 않으면 아크릴 코팅이 벗겨지지 않았거나 섬유 표면이 깨끗하지 않은 경우이고, 고무 압착부를 닦고 절단 휠 높이를 올리라고 합니다. 끝면에 립이 있으면 휠 높이를 올리고 고무를 닦으며 고무가 닳거나 긁히지 않았는지 확인합니다.
끝면에 그림자나 기울어진 각이 보이면 휠 높이를 올리라고 하고, 코어가 빠져 있으면 반대로 휠 높이를 낮추라고 합니다. 같은 높이 조정이라도 증상에 따라 방향이 반대라는 점이 중요합니다. 다만 이 표는 910CL 클리버의 설명입니다. 다른 모델은 높이를 올리고 내리는 방향과 눈금이 다를 수 있어서, 표의 방향을 다른 클리버에 그대로 옮기지 않고 해당 장비의 설명서로 확인합니다.
표가 넓으면 좌우로 스크롤하여 확인하세요.
| 증상 | Greenlee 910CL 설명서의 원인과 조치 |
|---|---|
| 섬유가 잘리지 않음 | 코팅 미제거, 표면 오염, 압착부 청소, 휠 높이 올림 |
| 끝면에 립 | 휠 높이 올림, 고무 청소, 고무 닳음 확인 |
| 그림자 또는 기울어진 각 | 휠 높이 올림 |
| 코어가 빠짐 | 휠 높이 낮춤 |
-
증상별로 원인과 조치가 다릅니다
-
높이 조정은 증상에 따라 방향이 반대입니다
-
표는 해당 모델 설명이며 다른 클리버에 그대로 옮기지 않습니다
블레이드 위치와 높이는 언제 바꿉니까?
위치는 마모가 의심될 때, 높이는 청소와 위치 회전으로도 안 될 때 바꿉니다. Greenlee 설명서는 클리브 품질이 떨어지면 절단 휠 위치를 바꾸라고 하며 보통 위치 하나당 약 1,000회 절단이라고 적습니다. 16개 위치를 모두 돌렸으면 높이를 올려 다시 16개 위치를 쓸 수 있고, 두 바퀴를 돌리면 모두 48,000회 절단이라는 설명입니다. 이 횟수는 그 제품의 사양이며 환경과 섬유에 따라 달라질 수 있어 다른 클리버의 교체 주기로 쓰지 않습니다.
Fujikura는 블레이드 높이 조정이 필요한 때를 네 가지로 적습니다. 클리버 블레이드를 교체한 뒤, 클램프 암을 교체한 뒤, 클램프 고무와 앤빌과 블레이드를 청소했는데도 클리브 각도가 나쁠 때, 블레이드를 돌렸는데도 나쁠 때입니다. 높이가 맞지 않으면 절단 품질이 나빠진다는 설명입니다. 조정에 들어가기 전에는 블레이드나 클램프 암이 덜컥거리지 않는지, 고무에 먼지가 없는지, 고무에 긁힘이나 이가 빠진 곳이 없는지를 확인하고, 흠이 있으면 암을 교체하라고 합니다.
조정 절차는 눈금을 한 칸씩 움직이며 섬유가 세 번 연속 잘리지 않는 지점을 찾은 뒤 다시 올리는 방식으로 아홉 단계입니다. 정확한 눈금 수와 방향은 CT50의 값이므로 이 교안에서는 절차를 옮기지 않고 순서만 구분합니다. 조정이 끝나면 실제로 절단해 확인하라는 점은 모든 장비에 통하는 마무리입니다.
-
위치는 마모 의심 시, 높이는 청소와 회전으로도 안 될 때 바꿉니다
-
블레이드나 암을 교체한 뒤에는 높이를 다시 맞춥니다
-
조정 뒤에는 반드시 절단해 확인합니다
클리브가 좋으면 융착 손실도 낮습니까?
클리브가 좋은 것은 낮은 손실의 필요 조건에 가깝고 보장은 아닙니다. ITU-T L.12는 융착 손실을 클리브 품질, 아크의 세기와 시간, 접속하는 두 섬유의 차이가 함께 결정한다고 적습니다. STL의 응용 노트는 끝면 각도 외에도 모드 필드 지름(MFD, 빛이 퍼진 지름) 차이, 코어 어긋남, 오염, 가열 조건이 맞지 않아 생기는 변형이 손실에 영향을 준다고 설명합니다. 같은 문서는 MFD와 형상이 같은 두 섬유라도 정렬과 공정 조건 때문에 최대 0.04 dB까지 손실이 날 수 있다고 적습니다.
반대로 큰 손실 값이 보였다고 해서 곧바로 클리브가 원인이라고 단정하지도 않습니다. STL은 OTDR로 접속 손실을 잴 때 MFD가 다른 섬유를 이으면 실제와 다른 이득이나 손실처럼 보일 수 있어, 양방향 측정의 평균으로 평가해야 한다고 설명합니다. 앞서 다룬 융착 추정 손실과 OTDR 값 판독 교안과 이어지는 내용입니다. 클리브 각도는 원인 후보 가운데 가장 먼저 손쓸 수 있는 하나이고, 그 값이 좋다는 것만으로 접속이 합격이라고 말하지 않습니다.
-
손실은 클리브, 아크, 섬유 차이, 정렬이 함께 정합니다
-
큰 손실을 곧바로 클리브 탓으로 단정하지 않습니다
-
OTDR 값은 양방향 평균으로 평가합니다
가상 사례에서는 어떤 순서로 점검합니까?
아래 상황은 교육용으로 가정한 것이며 실제 현장이나 측정이 아닙니다. 아침 첫 작업에서 융착기가 큰 클리브 각도 경고를 연속해서 세 번 냈고, 클리버는 어제 현장에서 쓴 뒤 닦지 않고 보관했다고 하겠습니다. 이때 작업자가 경고 기준값을 느슨하게 바꾸려는 유혹이 생길 수 있습니다. 이번에 확인한 자료에는 기준값을 올려 경고를 넘기는 방법을 뒷받침하는 내용이 없고, 오히려 제조사는 청소부터 하라고 합니다.
그래서 순서는 이렇습니다. 먼저 클램프 패드, 앤빌, 블레이드를 알코올 면봉으로 닦되 날 끝은 만지지 않습니다. 다음으로 융착기에서 몇 번 절단해 큰 각도, 칩, 립이 사라졌는지 봅니다. 개선이 없으면 블레이드 위치를 돌리고 다시 확인하며, 그래도 나쁘면 고무의 흠과 덜컥거림을 점검한 뒤 제조사 절차에 따라 높이를 조정합니다. 마지막으로 어떤 조치를 했고 결과가 어땠는지 기록합니다.
-
청소가 먼저이고 기준값 완화는 근거가 없습니다
-
청소 뒤 몇 번 절단해 확인합니다
-
위치 회전, 고무 점검, 높이 조정 순으로 넘어갑니다
작업을 마칠 때 무엇을 남깁니까?
마무리에서는 조치와 결과를 함께 남깁니다. 어떤 경고가 몇 번 나왔는지, 청소만으로 해결됐는지, 블레이드 위치를 돌렸는지, 높이를 조정했는지, 조정 뒤 절단 결과가 어땠는지를 작업 기록에 적습니다. 다음 작업자가 같은 순서를 반복하지 않고 이어서 판단할 수 있어야 합니다. 블레이드를 교체했거나 클램프 암을 바꿨다면 그 사실도 함께 남겨 두어야 높이 재조정 시점을 놓치지 않습니다.
기록에는 확인하지 못한 것도 적습니다. 융착기가 표시하는 각도와 클리버 사양의 각도가 같은 방법으로 잰 값인지는 이번 자료에서 확인하지 못했습니다. 그래서 두 값을 같은 기준으로 비교하지 않고, 어느 장비의 어느 표시인지 출처를 붙여 둡니다.
-
경고 횟수와 조치, 결과를 기록합니다
-
블레이드나 암을 교체했으면 함께 적습니다
-
각도 값은 어느 장비의 표시인지 출처를 붙입니다
업무 점검표
-
쓰는 융착기와 클리버의 제조사 기준과 시방서를 확인했습니까?
-
사용 전에 패드·앤빌·블레이드를 닦았고 날 끝은 만지지 않았습니까?
-
청소 뒤 몇 번 절단해 큰 각도, 칩, 립이 없는지 확인했습니까?
-
청소로 안 되면 블레이드 위치, 그다음 높이 순서로 점검했습니까?
-
조치와 결과를 기록했고 클리브 외 다른 손실 원인도 열어 두었습니까?
확인 문제와 정답
1. 클리브 각도 기준이 문서마다 다른 이유는 무엇입니까?
정답·해설: 적용 대상과 요구 수준이 다르기 때문입니다. ITU-T L.12는 융착 접속 일반, STL은 현장 융착의 일반 설명, Greenlee는 자사 클리버와 융착기 조합의 요구입니다. 그래서 쓰는 장비의 제조사 기준과 프로젝트 시방서를 먼저 확인합니다.
2. 큰 클리브 각도 경고가 나오면 가장 먼저 무엇을 합니까?
정답·해설: 클램프 패드, 앤빌, 블레이드를 알코올 면봉으로 청소합니다. 날 끝은 만지지 않고 블레이드는 옆에서 닦습니다. 청소 뒤 몇 번 절단해 결과를 확인하고, 그래도 나쁘면 블레이드 위치와 높이를 순서대로 점검합니다.
3. 클리브 각도가 좋으면 융착 손실이 낮다고 확정할 수 없는 이유는 무엇입니까?
정답·해설: 융착 손실은 클리브 품질 외에 아크 조건, 두 섬유의 차이, 정렬, 오염에도 좌우되기 때문입니다. OTDR로 잰 값도 MFD 차이로 실제와 달라 보일 수 있어 양방향 평균으로 평가해야 합니다.
출처와 판본
-
STL: Optical Fibre Splice Loss (응용 노트) · 문서에 날짜 표기 없음
-
Greenlee: 910CL Optical Fiber Cleaver Instruction Manual · 2014년 3월 표기
-
Fujikura: How to clean the clamp pad, anvil, and cleaver blade of CT50 · 페이지에 날짜 표기 없음
-
Fujikura: How to adjust the blade height of CT50 · 페이지에 날짜 표기 없음